


Mennyi egy 15 mm-es kerek furat érdességértéke?
Dec 18, 2025
Hagyjon üzenetet
Mennyi egy 15 mm-es kerek furat érdességértéke?
A 15 mm-es kerek furatok szállítójaként gyakran találkozom a lyukak érdességi értékével kapcsolatos kérdésekkel. Az érdesség értékének megértése kulcsfontosságú a különböző alkalmazásokhoz, mivel jelentősen befolyásolhatja azon alkatrészek vagy termékek teljesítményét és funkcionalitását, amelyekben ezeket a furatokat használják.
Felületi érdesség megértése
A felületi érdesség az anyag felületén lévő egyenetlenségekre utal. Egy 15 mm-es kerek lyukkal összefüggésben leírja a mikroszkopikus csúcsokat és völgyeket a lyuk belső felületén. Ezek a szabálytalanságok a gyártási folyamat során különböző tényezők miatt fordulhatnak elő, mint például a megmunkálási művelet típusa, a használt forgácsolószerszámok és az anyagtulajdonságok.
Az érdesség értékét jellemzően olyan paraméterek segítségével határozzák meg, mint például Ra (az érdességprofil számtani átlagos eltérése), Rz (az érdességprofil átlagos magassága) vagy Rq (az érdességprofil gyökér-átlag-négyzetes eltérése). Ezek közül az Ra a leggyakrabban használt paraméter. Az egyenetlenségi profil átlagos eltérését jelenti az átlagvonaltól egy meghatározott mintavételi hosszon belül.
A 15 mm-es kerek lyuk érdességi értékét befolyásoló tényezők
- Gyártási folyamat
- Fúrás: A fúrás az egyik leggyakoribb módszer a 15 mm-es kerek lyukak készítésére. A fúrófej minősége, a fúrási sebesség és az előtolás mind befolyásolhatja a felület érdességét. A tompa fúrószár nagyobb vibrációt és durvább felületet eredményezhet, míg a nem megfelelő fúrási sebesség vagy előtolás egyenetlen vágáshoz és fokozott érdességhez vezethet.
- Dörzsárazás: A dörzsárazás egy fúrási művelet, amelyet gyakran használnak a fúrás után a furat méretpontosságának és felületi minőségének javítására. Egy jól végrehajtott dörzsárazási eljárás jelentősen csökkentheti a furat érdesség értékét. Azonban olyan tényezők is fontos szerepet játszanak, mint a dörzsár geometriája, a használt vágófolyadék és a dörzsárazási sebesség.
- Elektromos kisülési megmunkálás (EDM): Az EDM egy nem hagyományos megmunkálási módszer, amellyel nagy pontossággal lehet furatokat készíteni. Úgy működik, hogy elektromos kisüléseket használ az anyag erodálására. Az EDM által elért felületi érdesség az impulzus paramétereitől függ, például az impulzus időtartamától és a csúcsáramtól. Általában az EDM viszonylag sima felületeket tud előállítani, de az eljárás lassabb és drágább a hagyományos megmunkálási módszerekhez képest.
- Anyagtulajdonságok
- Keménység: A keményebb anyagokat általában nehezebb megmunkálni, és pontosabb megmunkálási paraméterekre lehet szükség az alacsony érdesség eléréséhez. Például egy 15 mm-es kerek furat megmunkálásakor nagy szilárdságú acélban fejlettebb vágószerszámokra és lassabb vágási sebességre lehet szükség a túlzott szerszámkopás elkerülése és a sima felület elérése érdekében.
- Hajlékonyság: A képlékeny anyagok hajlamosak forgácsot képezni a megmunkálás során, és a forgács eltávolításának módja befolyásolhatja a felület érdességét. Ha a forgácsokat nem távolítják el megfelelően, karcolásokat okozhatnak a lyuk felületén, ami növeli az érdességet.
Tipikus érdességértékek 15 mm-es kerek furatok esetén
A 15 mm-es kerek furat elfogadható érdességértéke az adott alkalmazástól függ. Általában azoknál az alkalmazásoknál, ahol a furatot egyszerű hézagbeillesztésre használják, viszonylag nagyobb érdességérték (pl. Ra = 3,2-6,3 µm) elfogadható lehet. Ennek az az oka, hogy a furat fő funkciója, hogy lehetővé tegye egy tengely vagy egy rögzítő áthaladását, és egy kis felületi egyenetlenség nem befolyásolja jelentősen a teljesítményt.
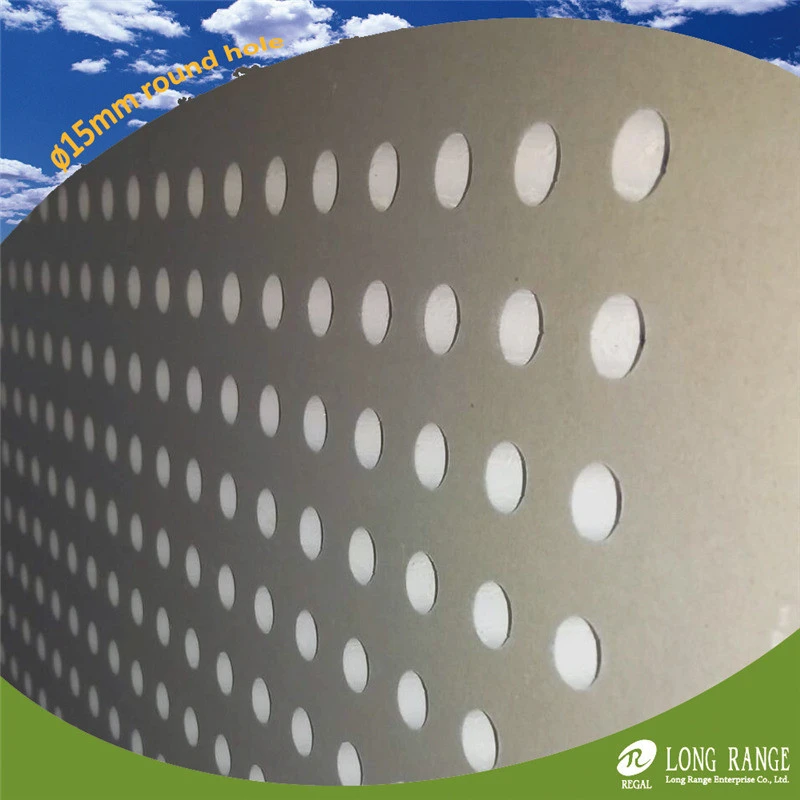
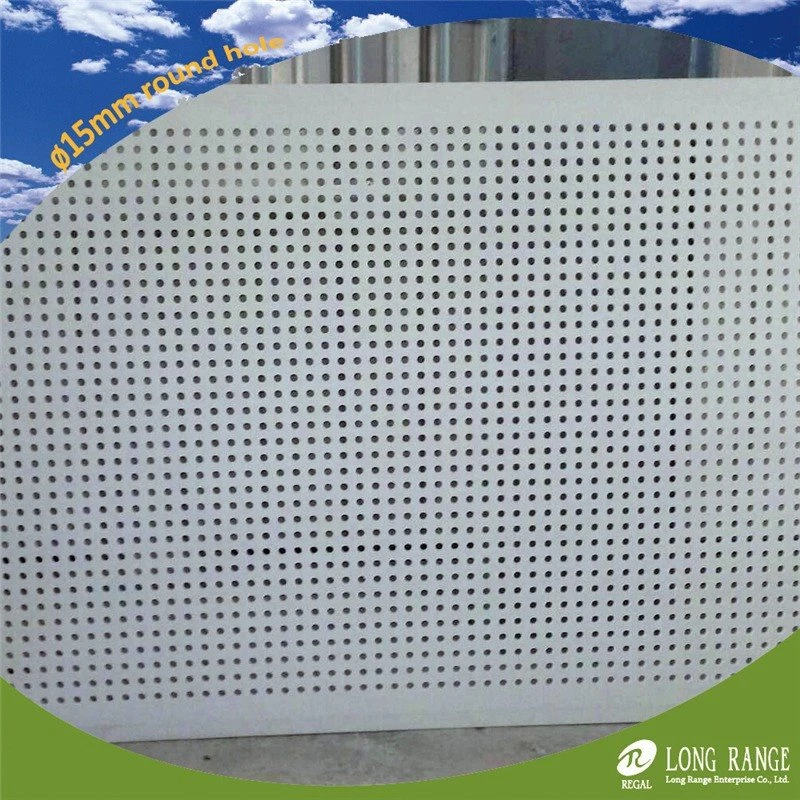
Azoknál az alkalmazásoknál, ahol a furatot precíziós illesztésre használják, például csapágyaknál vagy hidraulikus rendszereknél, sokkal alacsonyabb érdességértékre van szükség (pl. Ra = 0,4-1,6 µm). A sima felület ezekben az alkalmazásokban csökkentheti a súrlódást, javíthatja a tömítési teljesítményt és növelheti az alkatrészek élettartamát.
Az érdességi érték szabályozásának fontossága
- Funkcionalitás: Mint fentebb említettük, az érdesség értéke közvetlenül befolyásolhatja az alkatrészek működését. Például egy hidraulikus hengerben a 15 mm-es kerek furat érdes belső felülete a hidraulikafolyadék szivárgását okozhatja, ami csökkenti a rendszer hatékonyságát.
- Szerelés: A sima furatfelület megkönnyítheti az összeszerelési folyamatot. Amikor egy tengelyt egy 15 mm-es kerek lyukba helyez be, a durva felület nehézségeket okozhat az igazításban, és akár károsíthatja az illeszkedő részeket.
- Esztétika: Bizonyos esetekben a lyuk megjelenése is fontos. A sima felület jobb vizuális benyomást kelt, és szükség lehet olyan termékekre, ahol az esztétikai szempont aggodalomra ad okot.
Lehetőségeink 15 mm-es kerek lyukak beszállítójaként
Cégünknél széleskörű tapasztalattal rendelkezünk a 15 mm-es, különböző érdesség értékű kerek furatok gyártásában, ügyfeleink változatos igényeinek kielégítésére. Fejlett megmunkáló berendezéseket és szigorú minőség-ellenőrzési intézkedéseket alkalmazunk a furatok pontosságának és felületi minőségének biztosítása érdekében.
Az érdességértékek széles skálájával tudunk furatokat biztosítani, az általános alkalmazásokhoz használt viszonylag durvatól a nagy pontosságú követelményekhez szükséges rendkívül simaig. Mérnökeink csapata szorosan együttműködik Önnel, hogy megértse az Ön speciális igényeit, és javasolja a legmegfelelőbb gyártási folyamatot és paramétereket a kívánt érdesség eléréséhez.
Ha keresGipszkarton 15 mm-es kerek furat, kiváló minőségű termékeket is tudunk kínálni pontos furatméretekkel és megfelelő felületi érdességekkel.
Vegye fel velünk a kapcsolatot beszerzésért és tárgyalásért
Ha érdekli 15 mm-es kerek lyukú termékeink, vagy kérdése van az érdesség értékével és a gyártási folyamattal kapcsolatban, kérjük, forduljon hozzánk. Értékesítési csapatunk készen áll részletes információkkal, mintákkal és versenyképes árajánlatokkal szolgálni. Hiszünk abban, hogy jó kommunikációval és együttműködéssel hosszú távú partnerséget tudunk kialakítani és kielégíteni az Ön termelési igényeit.
Hivatkozások
- John A. Schey "Machining Fundamentals".
- "Gyártástechnika és technológia", S. Kalpakjian és SR Schmid
A szálláslekérdezés elküldése